Kierteen valssaus on tärkeä valmistusprosessi, joka parantaa kuusiokantaisen ruuvin mittojen yhtenäisyyttä, pinnan viimeistelyä ja väsymiskykyä. Muodostamalla kierteitä hallitun plastisen muodonmuutoksen avulla materiaalin pois leikkaamisen sijaan, valmistajat voivat säilyttää jatkuvamman metalliraevirtauksen ja aiheuttaa hyödyllisiä puristusjäännösjännityksiä kierteen juuriin. Otamme SHENGFA:lla huomioon materiaalin valinnan, kierteiden geometrian, kylmäpään ja lämpökäsittelyn yhdessä tuottaaksemme luotettavia kiinnikkeitä auto-, rakennus-, maatalous- ja teollisuuslaitteiden sovelluksiin.
Kun arvioimme kuusiokantaisen ruuvin suorituskykyä, kiinnitämme erityistä huomiota kierteen valmistusprosessiin. Kierteet eivät ole vain yhteysominaisuus. Ne vaikuttavat suoraan siihen, kuinka kiinnike kiinnittyy mutteriin tai kierrereikään, jakaa puristusvoiman ja reagoi toistuvaan mekaaniseen kuormitukseen.
Kierteiden valssaus on kylmämuovausprosessi, jossa ulkokierteet luodaan puristamalla lieriömäistä metalliaihiota karkaistujen muottien väliin. Sen sijaan, että materiaali poistetaan leikkaamalla, meistit kohdistavat hallitun paineen ja pakottavat teräksen virtaamaan vaadittuun kierreprofiiliin. Tämä prosessi muodostaa kierteen harjat, juuret ja kyljet ilman tavanomaisten työstölastujen tuottamista.
Hiiliteräksestä ja seosteräksestä valmistettujen kiinnittimien materiaalilla on oltava sopiva sitkeys kestääkseen tämän muodonmuutoksen. Aihion alkuperäinen halkaisija, muotin geometria, valssauspaine, voitelu ja kohdistus vaikuttavat kaikki lopullisiin kierteiden mittoihin.
SHENGFA:lla pidämme kierteiden rullausta osana täydellistä kiinnikkeiden valmistuksen työnkulkua. Kokemuksemme tarkkuusmetallin valmistuksesta, mukaan lukien taonta ja CNC-työstö, auttaa meitä ymmärtämään, kuinka alkupään materiaalit ja muovausolosuhteet vaikuttavat valmiiseen komponenttiin.
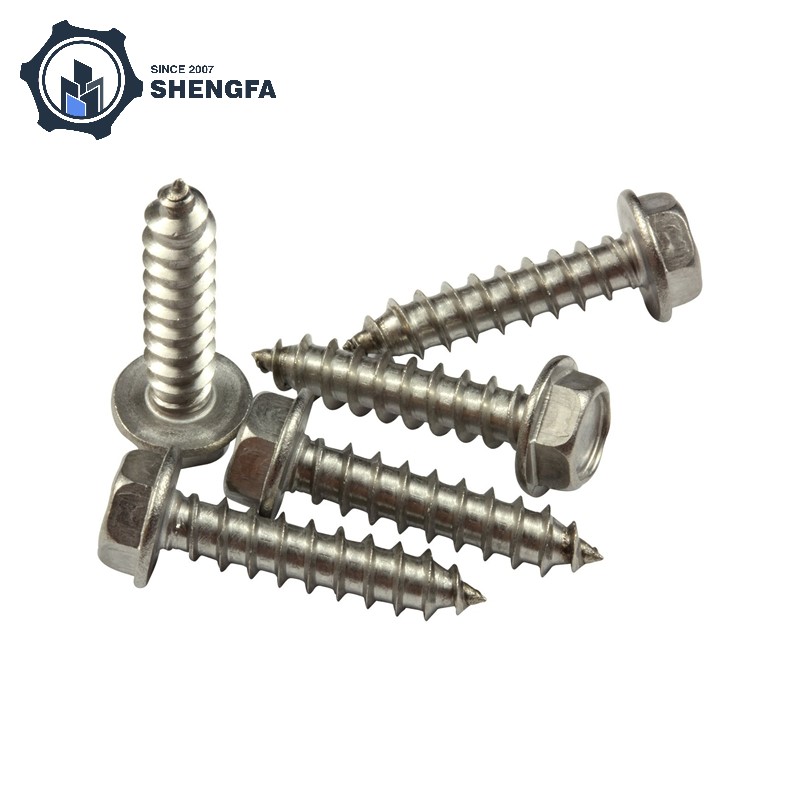
Yksi kierrevalssauksen tärkeimmistä eduista on sen vaikutus metallirakenteeseen. Kierteen katkaisun aikana leikkuutyökalu poistaa materiaalia kierreprofiilin luomiseksi ja katkaisee alkuperäisen viljavirran koneistetulla pinnalla. Valssauksen aikana materiaali siirtyy ja muotoutuu uudelleen paineen alaisena.
Näin metalliraevirtaus voi seurata muodostunutta langan muotoa jatkuvammin. Tämä rakenteellinen ero voi olla erityisen tärkeä kierteen juurissa, joissa jännityskeskittymät voivat kehittyä veto- ja syklisessä kuormituksessa.
Autojen kokoonpanoissa tai raskaissa koneissa käytettävän kuusiokantaruuvin suotuisan viljavirran säilyttäminen auttaa tukemaan luotettavampaa mekaanista suorituskykyä. Todellinen lujuus riippuu kuitenkin edelleen teräksen koostumuksesta, lämpökäsittelystä, kierteen geometriasta ja valmistuslaadusta.
Moottoreissa, maatalouskoneissa, pumpuissa ja teollisuuslaitteissa käytetyt kiinnikkeet kokevat harvoin vain staattista kuormitusta. Tärinä, vaihteleva jännitys ja toistuvat kiristysvoimat voivat vähitellen aiheuttaa väsymisvaurioita.
Kierteen rullaus voi parantaa väsymiskestävyyttä kahden toisiinsa liittyvän mekanismin avulla. Ensinnäkin kylmä muodonmuutos aiheuttaa paikallista työkovettumista kierreprofiilin ympärille. Toiseksi prosessi voi aiheuttaa puristusjäännösjännityksiä lähelle kierteen juuria. Nämä jännitykset auttavat torjumaan vetojännitystä, joka muutoin edistäisi väsymishalkeamien alkamista.
Kokemuksemme mukaan tämä etu on erityisen tärkeä, kun kierreliitos toimii toistuvassa kuormituksessa. Siitä huolimatta langanrullaus yksinään ei poista väsymisvikaa. Oikea esijännitys, sopiva kierteiden kiinnitys, asennusmomentti ja liitoksen suunnittelu ovat yhtä tärkeitä.
Kierteen pinnan laatu vaikuttaa siihen, miten ruuvi kiinnittyy siihen liitoskomponenttiin. Karkeat työstöjäljet, mittavaihtelut tai epäjohdonmukainen kierreprofiili voivat lisätä kitkaa ja tehdä kokoonpanosta vähemmän ennakoitavissa.
Oikein ohjatuilla valssausmuotteilla prosessi tuottaa tasaisen kierteen pinnan ja toistettavan geometrian. Tärkeitä mittoja ovat päähalkaisija, pieni halkaisija, nousun halkaisija, kierteen nousu ja kylkikulma.
Metrinen kuusiokantaisten ruuvien yleisiä karkeakierremäärityksiä ovat mm. M6 × 1,0, M8 × 1,25, M10 × 1,5 ja M12 × 1,75. Nämä ovat tavallisia kierreesimerkkejä, eivätkä rajoita saatavilla olevia tuotekokoja. Vaadittu toleranssiluokka ja kierrespesifikaatio on aina vahvistettava sovelluspiirustuksen tai sovellettavan standardin perusteella.
Lanka irtoaa, kun kiinnittyneet kierteet muotoutuvat tai leikkautuvat liiallisessa kuormituksessa. Kierteen valssaus voi parantaa paikallista pinnan kuntoa ja kovettaa materiaalia, mikä tukee parempaa kierteen muodonmuutoskestävyyttä sopivissa materiaali- ja suunnitteluolosuhteissa.
Kuivauslujuutta ei kuitenkaan määritä pelkkä valmistusmenetelmä. Materiaalilaatu, kiinnityspituus, mutterin tai kierrereiän lujuus, kierteiden mitat ja kuormitus vaikuttavat kaikki tulokseen. Siksi harkitsemme koko kierreliitosta sen sijaan, että arvioimme ruuvia erikseen.
Sekä kierteiden valssaus että kierteiden leikkaaminen voivat tuottaa toimivia ulkokierteitä, mutta ne toimivat eri tavalla ja tarjoavat erilaisia valmistusetuja. Perinteisiä teräskiinnittimiä käsitelleissä tuotantosarjoissa valssausta suositellaan usein sen materiaalin hyödyntämisen, tuotannon tehokkuuden ja mahdollisten mekaanisten etujen vuoksi.
| Vertailutekijä | Kierteen rullaus | Langan katkaisu |
|---|---|---|
| Valmistusperiaate | Muodostaa kierteitä plastisen muodonmuutoksen kautta | Poistaa materiaalin leikkaustyökalulla |
| Materiaalin poisto | Ei perinteisiä leikkauslastuja | Tuottaa lastuja koneistuksen aikana |
| Grain Flow | Pystyy seuraamaan muodostunutta lankaprofiilia | Keskeyttää alkuperäisen viljavirran |
| Pintakäsittely | Yleensä tasainen ja johdonmukainen | Riippuu leikkausolosuhteista ja työkaluista |
| Väsymys suorituskyky | Voi hyötyä työkarkaisuista ja puristusjäännösjännityksistä | Herkempi pintajälkeille ja koneistusolosuhteille |
| Tuotannon tehokkuus | Soveltuu hyvin toistettavaan, suurten volyymien tuotantoon | Hyödyllinen pienille erille ja erityisille geometrioille |
| Työkaluvaatimukset | Vaatii tarkkoja valssattuja muotteja | Käyttää leikkausmuotteja, hanat tai työstötyökaluja |
Tavallisissa teollisuuskiinnikkeissä pidämme kierteiden valssausta yleensä käytännöllisenä valintana, kun materiaali, mitat ja tuotantomäärä ovat sopivat. Kierteen katkaisussa on edelleen paikka pienierätuotannossa, halkaisijaltaan suurissa komponenteissa ja erityisissä kierrekokoonpanoissa, joissa valssaus ei välttämättä ole käytännöllistä.
KorkealaatuinenKuusiokoloinen ruuviei tule yksin langan rullauksesta. Sen suorituskyky määräytyy useiden toisiinsa liittyvien valmistusvaiheiden perusteella. SHENGFA:lla keskitymme materiaaliominaisuuksien, muovaustarkkuuden ja lopullisten käyttövaatimusten väliseen suhteeseen.
Otamme huomioon vaaditun lujuuden, työympäristön ja korroosiolle altistumisen ennen teräslaadun valintaa. Hiiliterästä käytetään yleisesti yleiseen mekaaniseen ja rakenteelliseen kiinnitykseen, kun taas seosteräs soveltuu sovelluksiin, joissa vaaditaan suurempaa mekaanista lujuutta asianmukaisen lämpökäsittelyn jälkeen. Ruostumaton teräs on käytännöllinen vaihtoehto ympäristöihin, joissa korroosionkestävyys on etusijalla.
Ennen kierteen rullausta ruuviaihiolla tulee olla tarkasti muotoiltu pää ja varsi. Kylmäsuunnassa käytetään puristusvoimaa metallin muotoilemiseksi vaadittuun pään geometriaan. Tätä prosessia käytetään laajasti kiinnikkeiden valmistuksessa, koska se tukee toistettavia mittoja ja tehokasta materiaalin käyttöä.
Kuusikulmaisten pääkomponenttien kohdalla kiinnitämme huomiota poikittaissuuntaisiin mittoihin, pään korkeuteen, laakeripinnan kuntoon sekä siirtymiseen pään ja varren välillä. Nämä ominaisuudet vaikuttavat avaimen kiinnittymiseen, asennuksen vakauteen ja kuorman siirtoon liitoksen läpi.
Lämpökäsittely valitaan materiaalilaadun ja vaadittujen mekaanisten ominaisuuksien mukaan. Karkaisu ja karkaisu voivat lisätä lujuutta ja kovuutta sopivissa hiili- ja seosteräksissä, kun taas erityinen lämpökierto on sovitettava kiinnittimen spesifikaatioon.
Harkitsemme myös pintakäsittelyä työympäristön mukaan. Sinkkipinnoite antaa yleisen korroosiosuojan, kun taas kuumasinkitystä harkitaan yleisesti ulko-olosuhteille altistuvissa rakenteellisissa kiinnittimissä. Musta oksidi tarjoaa tummemman teollisen viimeistelyn rajoitetulla korroosiosuojalla ja vaatii normaalisti lisäsuojaa vaativissa ympäristöissä. Ruostumattoman teräksen korroosionkestävyys perustuu ensisijaisesti seoskoostumukseensa.
Yksi korostamisen arvoinen yksityiskohta on prosessin järjestys. Kierteiden vieriminen ennen lopullista lämpökäsittelyä tai sen jälkeen voi tuottaa erilaisia jäännösjännitys- ja väsymisominaisuuksia. Vaativissa väsymissovelluksissa määritetty valmistusjärjestys on tarkistettava suhteessa asiaankuuluvaan kiinnitysstandardiin sen sijaan, että oletetaan, että yksi sarja sopii jokaiselle ruuveille.
Turvallisen jakoavainkäyttöisen asennuksen, luotettavan kierrekiinnityksen ja sopivan mekaanisen lujuuden yhdistelmä tekee kuusiokantaruuvista hyödyllisen monilla teollisuuden aloilla. Kierteiden rullaus on erityisen arvokasta silloin, kun tasainen kierteen laatu ja toistuva kuormitus ovat tärkeitä.
Autojen kiinnikkeet altistuvat tärinälle, lämpötilan muutoksille ja toistuville mekaanisille rasituksille. Kierreruuveja voidaan käyttää sopivissa moottorin lisävarusteissa, alustakokoonpanoissa, kannakkeissa ja laitteiden kiinnitysliitoksissa. Vaaditun lujuusluokan, pinnoitteen ja kierreerittelyn on vastattava komponentin suunnitteluvaatimuksia.
Traktorit, sadonkorjuulaitteet, pumput ja teollisuuskoneet toimivat usein ympäristöissä, joissa on pölyä, kosteutta, tärinää ja vaihtelevia kuormia. Oikean teräslaadun ja pintakäsittelyn valinta auttaa säilyttämään kiinnityksen luotettavuuden huollon aikana.
Kuusikulmaisia kiinnikkeitä käytetään laajalti teräsrakenteissa, laitteiden perustuksissa, tukikehyksissä ja mekaanisissa asennuksissa. Rakenteellisissa liitoksissa määritelty pultti- tai ruuvistandardi, lujuusluokka, mitat ja pinnoitevaatimukset on tarkistettava ennen tuotantoa.
Laivajärjestelmät ja teollisuusasennukset voivat altistaa kiinnikkeet kostealle tai syövyttävälle ympäristölle. Ruostumattomat teräslajit tai sopivat suojapinnoitteet voidaan valita todellisten altistusolosuhteiden mukaan. Näissä sovelluksissa on myös otettava huomioon materiaalien yhteensopivuus ja galvaanisen korroosion riski.
Jotta tärkeimmät valmistusnäkökohdat olisi helpompi vertailla, olemme tehneet yhteenvedon kierteen valssauksen ja kierteen suorituskykyominaisuuksien välisestä suhteesta.Kuusiokoloinen ruuvialla.
| Tuotantotekijä | Suorituskykyetu | Tyypillinen sovellusongelma |
|---|---|---|
| Kylmä langan rullaus | Työkarkaisu ja parantunut langan yhtenäisyys | Toistuva mekaaninen kuormitus |
| Jatkuva viljan virtaus | Tukee väsymiskykyä kierreprofiilissa | Tärinä ja syklinen stressi |
| Precision Die Control | Tasaiset nousu- ja kierremitat | Mutterin ja kierrereiän yhteensopivuus |
| Karkaisu ja karkaisu | Säätää kovuutta ja mekaanista lujuutta | Korkean lujuuden kiinnitysvaatimukset |
| Suojaava pinnoite | Parantaa korroosiosuojaa | Ulkona ja kosteissa ympäristöissä |
| Materiaalin valinta | Täyttää mekaaniset ja ympäristövaatimukset | Auto-, meri- ja raskaat laitteet |
Vuonna 2007 perustettu Ningbo Shengfa Hardware on kehittänyt valmistuskokemusta investointivalusta, painevalusta, takomisesta ja CNC-työstyksestä. Toimipaikkamme on Ningbossa, Zhejiangin osavaltiossa Kiinassa, ja palvelemme asiakkaita autoteollisuudessa, lääketieteellisissä laitteissa, maatalouskoneissa ja meriteollisuudessa.
Lähestymistapamme metallikomponentteihin alkaa ymmärtämällä, miten osaa käytetään. Kiinnitystuotteiden osalta tämä tarkoittaa materiaalivalinnan, mittavaatimusten, mekaanisen kuormituksen ja ympäristöaltistuksen huomioon ottamista sen sijaan, että keskitytään pelkästään ulkonäköön.
Kun kehitämme räätälöityä kuusiokantaruuvia, voimme arvioida tarvittavan materiaalin, pään mitat, varren halkaisijan, kierteen nousun, pituuden, mekaanisen laadun ja pintakäsittelyn projektin spesifikaatioiden mukaisesti. Piirustukset, näytteet ja sovellustiedot auttavat meitä arvioimaan valmistusreitin ja tunnistamaan mahdolliset tuotantovaatimukset ennen kuin siirrymme eteenpäin.
Uskomme, että luotettava kiinnikkeiden valmistus riippuu johdonmukaisesta prosessinhallinnasta ja selkeästä teknisestä viestinnästä. Olipa projektissa mukana teollisuuden standardikomponentteja tai räätälöityjä metalliosia, tavoitteemme on tarjota käytännöllisiä valmistusratkaisuja, jotka keskittyvät laatuun, toimitukseen ja kustannustehokkuuteen.
Lisätietoja:SHENGFA:n tuotantokapasiteettija kokemuksemme tarkkuusmetallien valmistuksesta.
Kierteiden valssaus on kylmämuovausprosessi, jossa ulkokierteet luodaan puristamalla metalliaihiota karkaistujen muottien väliin. Materiaali virtaa kierreprofiiliin sen sijaan, että se poistettaisiin leikkaamalla. Tällä menetelmällä voidaan saada tasaiset kierremitat, sileät pinnat ja edulliset mekaaniset ominaisuudet.
Kierrevalssatut ruuvit tarjoavat yleensä etuja väsymis- ja leikkaussuorituskyvyssä, koska kylmämuodonmuutos voi parantaa paikallista kovuutta, säilyttää jatkuvamman raevirtauksen ja aiheuttaa puristusjäännösjännityksiä. Todellinen lujuus riippuu kuitenkin materiaalilaadusta, lämpökäsittelystä, kierteen geometriasta ja valmistusolosuhteista.
Kyllä. Kierteen rullaus voi parantaa väsymiskestävyyttä vähentämällä epäsuotuisia pintaolosuhteita ja aiheuttamalla puristusjäännösjännitystä lähelle kierteen juuria. Nämä vaikutukset auttavat viivästyttämään väsymishalkeamien syntymistä syklisessä kuormituksessa, vaikka lopputulos riippuu myös liitoksen suunnittelusta ja asennusolosuhteista.
Yleisiä materiaaleja ovat hiiliteräs, seosteräs ja sopivat ruostumattomat teräslajit. Materiaalilla tulee olla riittävä muovattavuus valittuun valssausprosessiin. Sen koostumus, kovuus ja mekaaniset ominaisuudet tulee arvioida ennen valmistusta.
Kyllä, kun kiinnityslaatu, kierrerakenne ja liitoskokoonpano on valittu oikein. Valssatut kierteet voivat parantaa väsymiskykyä, mutta tärinänkestävyys riippuu myös oikeasta esijännityksestä, liitoksen jäykkyydestä, lukitusmenetelmistä ja asennusmomentista.
Kierteen valssauksella voidaan saavuttaa yhdenmukaiset kierremitat, kun aihion halkaisija, muotin geometria, koneen kohdistus ja prosessiparametrit ovat oikein kontrolloituja. Tärkeitä tarkastusmittoja ovat nousuhalkaisija, päähalkaisija, pieni halkaisija ja kierteen nousu.
Suosittelemme ilmoittamaan materiaalilaadun, nimellishalkaisijan, ruuvin pituuden, kierteen nousun, pään mitat, mekaaniset ominaisuudet, pinnan viimeistelyn, sovellettavan standardin ja odotetun käyttöympäristön. Tekniset piirustukset tai fyysiset näytteet voivat myös auttaa selventämään valmistusvaatimuksia.
Vuonna 2007 perustettu SHENGFA tarjoaa investointivalu-, painevalu-, taonta- ja CNC-työstöpalveluita. Arvioimme projektipiirustukset, materiaalivaatimukset, mitat ja käyttöolosuhteet tunnistaaksemme sopivia valmistusratkaisuja erilaisille teollisille komponenteille.
Kierteiden valssaus on tärkeä rooli kuusiokantaisten ruuvien valmistuksen parantamisessa muodostamalla yhtenäisiä kierteitä, ylläpitämällä jatkuvaa metalliraevirtausta ja luomalla suotuisat pintaolosuhteet väsymissuorituskyvylle. Sen edut ovat erityisen tärkeitä kiinnikkeissä, jotka ovat alttiina tärinälle, toistuville kuormituksille ja vaativille mekaanisille olosuhteille.
Ymmärrämme SHENGFAlla, että kiinnittimien luotettavuus riippuu useammasta kuin yhdestä tuotantotoimenpiteestä. Materiaalin valinnan, kylmäpään, kierteen geometrian, lämpökäsittelyn ja pinnan viimeistelyn on toimittava yhdessä, jotta ne täyttävät lopullisen sovelluksen vaatimukset. Näitä tekijöitä huolellisesti arvioimalla pyrimme toimittamaan käytännöllisiä ja luotettavia metallinvalmistusratkaisuja teollisuusasiakkaille maailmanlaajuisesti.
-