Ihmiset aloittavat usein materiaaliluokilla, kun puhutaan pulteista ja muttereista, ja paperilla, mikä on järkevää. Standardit, lujuusluokat, kemiallinen koostumus – nämä kaikki ovat välttämättömiä. Mutta jos käytät tarpeeksi aikaa todelliseen tuotantoon, alat huomata, että nämä etiketit eivät täysin selitä, miksi jotkut kiinnittimet toimivat johdonmukaisesti, kun taas toiset eivät. Ero näkyy yleensä aikaisemmin, prosessin vähemmän näkyvässä osassa, jossain raaka-aineen valinnan ja ensimmäisen muovausvaiheen välissä.
kloNingbo Shengfa -laitteistoOlemme nähneet tapauksia, joissa kaksi materiaalierää täyttävät samat vaatimukset, mutta reagoivat eri tavalla, kun ne tulevat takomiseen. Se ei ole aina dramaattista. Joskus se on vain pieni ero siinä, kuinka materiaali virtaa paineen alaisena tai kuinka se reagoi lämpötilan muutoksiin. Mutta nuo pienet erot eivät katoa – ne pysyvät osassa ja vaikuttavat hiljaa kaikkeen seuraavaan.

Taonta, siinä mielessä se on enemmän kuin muotoilua. Se asettaa kiinnittimelle eräänlaisen sisäisen ehdon. Jos lämpötilan säätö ei ole tasaista tai muodonmuutos on epätasainen, sisäinen jännitys voi muodostua tavoilla, jotka eivät ole heti näkyvissä. Pultti saattaa näyttää täydelliseltä muovauksen jälkeen. Mitat voivat silti olla toleranssien sisällä. Mutta sisäinen rakenne voi jo olla odotettua vähemmän vakaa. Tämä ei aina aiheuta välittömiä ongelmia, minkä vuoksi se on helppo jättää huomiotta. Sen sijaan se näkyy myöhemmin – joskus pujottamisen aikana, joskus lämpökäsittelyn aikana ja joskus vasta, kun kiinnike on ollut käytössä jonkin aikaa.

Sama ajatus tulee entistä selvemmäksi, kun työskentelet alumiiniosien kanssa. Teräkseen verrattuna alumiinilla on taipumus reagoida nopeammin prosessin vaihteluihin. Pieni lämpötilan tai paineen vaihtelu voi johtaa huomattaviin muodon tai pinnan kunnon eroihin. Tavallaan alumiini paljastaa ongelmat nopeammin. Se ei siedä epäjohdonmukaisuutta kovin hyvin, mikä tekee siitä hyödyllisen muistutuksen siitä, kuinka tärkeää varhaisen vaiheen valvonta todella on.
Prosessit, kuten valu tai sijoitusvalu, lisäävät tähän uuden kerroksen. Ne tarjoavat muodon joustavuutta erityisesti monimutkaisemmille komponenteille, mutta ne edellyttävät myös jäähdytysnopeuksien ja materiaalivirran huolellista hallintaa. Jos ohjaus ei ole vakaa, sisäiset viat tai rakenteelliset vaihtelut voivat siirtyä koneistukseen. Siis jopa ennenCNC-työstöalkaa, lopputulokseen vaikuttavat jo paljon aikaisemmin tehdyt päätökset.

Ajan myötä käy selväksi, että luotettavuus ei ala tarkastuksesta. Se alkaa kohdasta, jossa materiaali alkaa ensin muuttaa muotoaan. Ja jos tämä askel ei ole tasainen, kaiken seuraavan on työskenneltävä kovemmin kompensoidakseen.
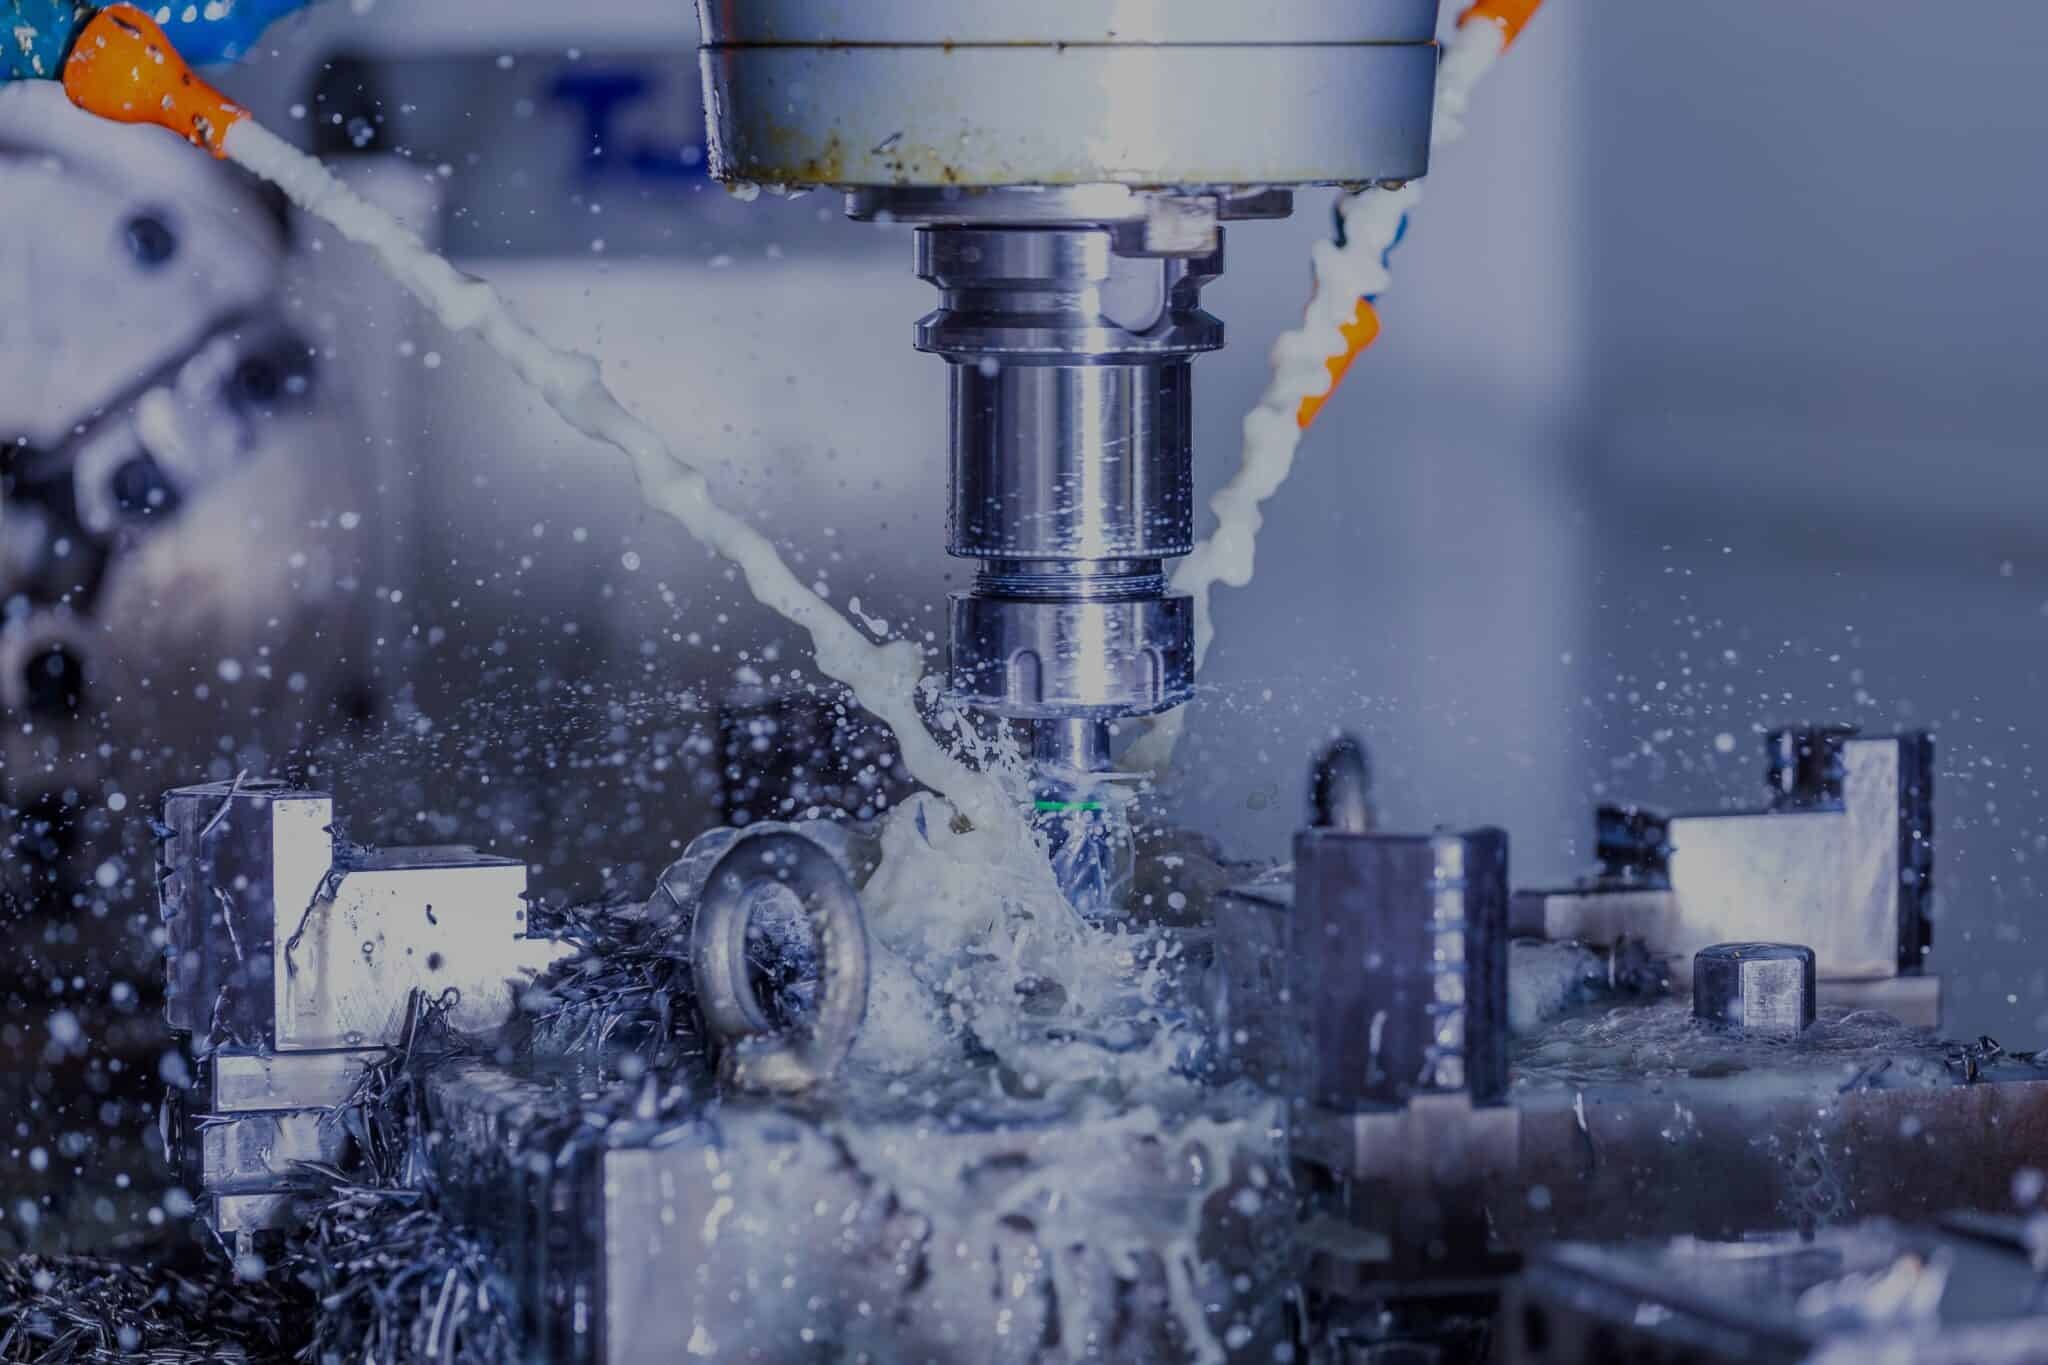
Kun muotoilu on valmis, CNC-työstö ottaa vallan, ja tässä useimmat ihmiset odottavat tarkkuuden olevan täysin määritelty. Piirustuksia seurataan, toleranssit tarkistetaan ja kaikki näyttää siirtyvän kontrolloidumpaan vaiheeseen. Mutta todellisuudessa koneistus tuo omanlaisensa vaihtelevuuden, varsinkin kun tuotantoajot ovat suuria ja jatkuvia.
Tarkkuus ei käytännössä ole vain tavoiteulottuvuuden saavuttamista kerran. Kyse on saman tuloksen säilyttämisestä ajan mittaan, eri erissä, hieman muuttuvissa olosuhteissa. Esimerkiksi työkalujen kuluminen ei tapahdu kerralla. Se tapahtuu vähitellen, ja tämä asteittainen muutos voi vaikuttaa siihen, miten pinnat leikataan tai miten kierteet muodostuvat. Jos sitä ei hoideta huolellisesti, tämä johtaa pieniin siirtymiin, jotka kerääntyvät.
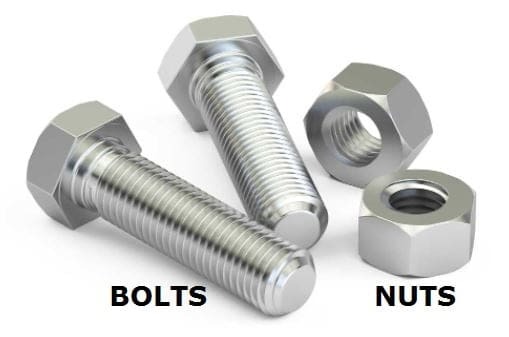
Langat ovat erityisen herkkiä. Pinnalla ne näyttävät yksinkertaisilta – vain määritelty profiili, joka toistuu pitkin akselia. Mutta tuotannossa ne riippuvat vakaista leikkausolosuhteista. Pieni tärinä, pieni muutos syöttönopeudessa tai jopa ero materiaalin kovuudessa voivat muuttaa tapaa, jolla kierteet tulevat ulos. Joskus vaihtelu on tarpeeksi pieni läpäistäkseen tarkastuksen, mutta riittävän suuri vaikuttaakseen pulttien ja mutterien kiinnittymiseen asennuksen aikana.
Olemme Ningbo Shengfa Hardwarella oppineet, että erittäin tiukkojen toleranssien tavoitteleminen ei aina ole tehokkain tapa. Tärkeämpää on, voidaanko nämä toleranssit noudattaa johdonmukaisesti. Asennus, joka tuottaa hieman vähemmän aggressiivisia leikkauksia, mutta pysyy vakaana pitkillä ajoilla, tuottaa usein paremman kokonaissuorituskyvyn kuin täydellisyyteen tähtäävä, mutta vaihteleva. Tämä tulee erityisen tärkeäksi vientivalmistuksessa, jossa asiakkaat eivät odota vain tarkkuutta vaan toistettavuutta tuhansissa tai jopa miljoonissa kiinnikkeissä.
CNC-työstö liittyy myös läheisesti aikaisempiin prosesseihin, kuten takomiseen ja valuun. Jos osa tulee sisään pienellä sisäisellä jännityksellä tai mittojen epäjohdonmukaisuudella, koneistuksen on mukauduttava. Joskus se tarkoittaa parametrien säätämistä, joskus se tarkoittaa tietyn tason vaihtelun hyväksymistä. Mutta joka tapauksessa, prosessi muuttuu vähemmän ennustettavaksi. Tästä syystä kokeneet valmistajat keskittyvät vähentämään vaihtelua ennen koneistuksen aloittamista sen sijaan, että yrittäisivät korjata sitä myöhemmin.
Asialla on myös käytännön puoli. Päivittäisessä tuotannossa koneita ei säädetä jatkuvasti. Toistuvat muutokset voivat lisätä epävakautta, ei vähemmän. Sen sijaan parametrit asetetaan toimiviksi osoittautuneelle alueelle, ja käyttäjät koulutetaan tunnistamaan, kun jokin ajautuu. Se ei ole dramaattinen prosessi. Suurimman osan ajasta ei tapahdu mitään epätavallista. Mutta tämä hiljainen johdonmukaisuus pitää koneistustulokset vakaina ajan mittaan.
Pintakäsittelyn alkaessa kiinnikkeessä on jo historia kaikesta sitä edeltäneestä. Pinnoitus nähdään usein viimeisenä vaiheena, joka parantaa korroosionkestävyyttä tai ulkonäköä. Mutta todellisuudessa se riippuu suuresti sen pinnan kunnosta, jolle se levitetään.
Jos koneistus jättää jälkeensä epätasaisia pintoja tai jos puhdistus ei ole perusteellista, pinnoite ei toimi tasaisesti. Paksuus voi vaihdella, tarttuvuus voi heikentyä ja kiinnittimen kokonaissuorituskyky voi heikentyä. Tämä vaikuttaa enemmän kuin vain korroosionkestävyyteen. Se voi vaikuttaa kitkaan, vääntömomenttiin asennuksen aikana ja jopa siihen, kuinka kiinnike toimii kuormitettuna.
Pintakäsittely ei siinä mielessä korjaa aikaisempia ongelmia. Se paljastaa ne. Tähän vaiheeseen johtava vakaa prosessi tekee päällystämisestä yksinkertaista. Epävakaa vaikeuttaa sen hallintaa jopa lisätarkastuksella.
Tässä prosessin hallinnassa on vähemmän kyse korjaamisesta vaan enemmän ennaltaehkäisystä. Sen sijaan, että luottaisivat voimakkaasti lopputarkastukseen vikojen havaitsemiseksi, painopiste siirtyy pitämään jokainen vaihe vakaalla alueella. Se ei tarkoita kaiken vaihtelun poistamista – se ei ole realistista – mutta se tarkoittaa tarpeettoman vaihtelun vähentämistä, jotta lopputuote käyttäytyy ennustettavasti.
Ningbo Shengfa -laitteistossa tämä lähestymistapa on kehittynyt vähitellen. Sitä ei rakennettu yhden järjestelmän tai standardin kautta, vaan toistuvan kokemuksen kautta vientivalmistuksessa. Erilaiset asiakkaat, erilaiset sovellukset, erilaiset odotukset – ajan myötä malleja alkaa syntyä. Hyvin toimivat tuotteet tulevat yleensä prosesseista, jotka eivät muutu paljon. Tuotteet, joissa esiintyy ongelmia, juontavat usein vaiheita, joissa valvonta ei ollut yhtä johdonmukaista.
Myös tasapaino on säilytettävä. Liian paljon säätöä, jopa hyvillä aikomuksilla, voi luoda epävakautta. Liian vähäinen huomio voi antaa ongelmien kasvaa. Haasteena on löytää keskitie, jossa prosesseja ohjataan, mutta ei ylikorjata. Tämä tasapaino ei ole kiinteä; se kehittyy kokemuksen myötä.