

Monimutkaiset metallikomponentit aiheuttavat usein perusvalmistusongelman: mitä monimutkaisemmaksi geometria tulee, sitä vaikeampaa on valmistaa se tarkasti ilman useita työstö- tai kokoonpanovaiheita.Ruostumattoman teräksen investointivaluosattarjoaa käytännöllisen tavan muodostaa muotoja, joita olisi vaikeaa tai joskus epätaloudellista valmistaa kiinteästä materiaalista.
Mutta tämä ei tarkoita, että jokainen monimutkainen muoto voidaan valaa onnistuneesti. Ohuet seinät, kapeat käytävät, terävät siirtymät, syvät ontelot ja pienet aukot asettavat kaikki erilaisia vaatimuksia valuprosessille. Todellinen kysymys ei ole pelkästään siitä, voiko ruostumattomasta teräksestä valmistettu valu tuottaa monimutkaisia geometrioita, vaan se, kuinka pitkälle prosessi voi mennä säilyttäen samalla terveen metallin virtauksen, mittojen hallinnan ja käyttökelpoisen pinnan laadun.
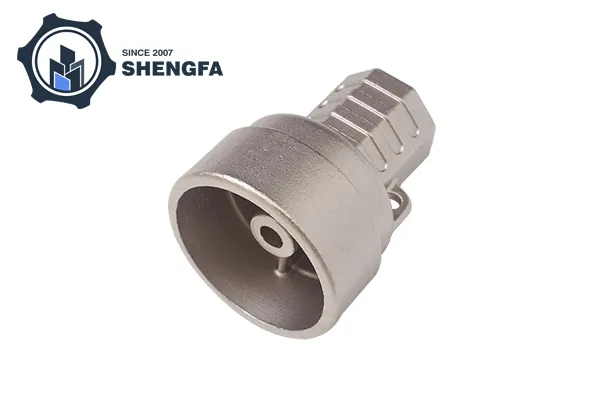
Investointivalu alkaa yksityiskohtaisella vaha- tai polymeerikuviolla. Kuvion ympärille rakennetaan keraaminen kuori, jonka jälkeen kuvio poistetaan ja tuloksena olevaan onteloon kaadetaan sulaa ruostumatonta terästä.
Koska muotti luodaan komponentin todellisen geometrian ympärille, prosessi ei ole täysin riippuvainen leikkaustyökaluista, jotka saavuttavat jokaisen pinnan. Tämä on yksi sen tärkeimmistä eduista monimutkaisissa osissa.
Ominaisuuksia, jotka voidaan usein sisällyttää yhteen valuun, ovat:
Koneistetulle komponentille näiden ominaisuuksien tuottaminen voi vaatia useita asetuksia, erikoistyökaluja tai erillisiä komponentteja, jotka yhdistetään myöhemmin. Investointivalu voi vähentää yksittäisten valmistustoimintojen määrää muodostamalla enemmän geometriaa suoraan muottiin.
Ohuet seinät ovat mahdollisia, mutta ne ovat sijoitusvaluprosessin herkempiä ominaisuuksia.
Kun sulat ruostumattomasta teräksestä valmistetut valuosat joutuvat ohuelle alueelle, metalli menettää lämpöä nopeasti, koska ympäröivä muotti imee lämpöä. Jos metalli jähmettyy ennen kuin onkalo on täysin täytetty, voi ilmetä virheitä, kuten virheitä tai epätäydellisiä osia.
Useat muuttujat vaikuttavat siihen, voidaanko ohut seinä täyttää onnistuneesti:
| Tekijä | Vaikutus ohuisiin osiin |
|---|---|
| Seinän paksuus | Määrittää kuinka nopeasti metalli menettää lämpöä |
| Kaatolämpötila | Vaikuttaa metallin juoksevuuteen |
| Seoksen koostumus | Eri arvot käyttäytyvät eri tavalla täytön aikana |
| Kuoren lämpötila | Vaikuttaa jähmettymisnopeuteen |
| Porttien suunnittelu | Ohjaa kuinka sula metalli saavuttaa ohuet alueet |
| Osan geometria | Terävät siirtymät voivat keskeyttää metallin virtauksen |
| Valukoko | Suuremmat osat voivat vaatia erilaisia täyttöstrategioita |
Tästä syystä ei ole olemassa yhtä yleistä vähimmäisseinäpaksuutta, joka soveltuisi jokaiseen ruostumattomasta teräksestä valmistettuun valukappaleeseen. Käytännön raja riippuu metalliseoksesta, komponenttien mitoista, vaippajärjestelmästä, valulämpötilasta ja kokonaisgeometriasta.
Yleinen virhe on arvioida komponenttia vain sen ohuimman seinämän perusteella. Käytännössä koko geometria määrittää, kuinka helposti sula metalli pääsee seinään.
Esimerkiksi lyhyt ohut ripa, joka on yhdistetty suhteellisen paksuun osaan, voi olla helpompi täyttää kuin pitkä, eristetty ohut seinä. Samoin ohut kaareva pinta voi käyttäytyä eri tavalla kuin ohut litteä osa.
Suunnittelijoiden tulee siksi harkita:
Mitä pidempi ohut seinämä on, sitä suurempi on ennenaikaisen jähmettymisen riski ennen kuin ontelo on täysin täytetty.
Suurempiin massoihin liitetyissä ohuissa osissa voi esiintyä eroja jäähtymisessä ja jähmettymisessä. Oikeat siirtymät voivat auttaa vähentämään paikallisia jännityksiä ja valuvirheitä.
Terävät sisäkulmat voivat vaikeuttaa metallin virtausta ja luoda jännityksen keskittymistä. Pienet säteet ovat yleensä helpompia hallita kuin äkilliset 90 asteen siirtymät.
Sisäisten kanavien on päästävä sulan metallin sisään ja päästämään ilmaa tai kaasuja ulos. Erittäin kapeita tai syviä kohtia voi olla vaikeampi toistaa johdonmukaisesti.
Investointivalu liittyy usein monimutkaisiin muotoihin, mutta käytännön rajat ovat olemassa.
Suunnittelusta voi tulla vaikea, kun siinä yhdistyy useita äärimmäisiä piirteitä kerralla – esimerkiksi erittäin ohut seinä, pitkä kapea onkalo, syvä sisäkäytävä ja pieni aukko.
Siinä vaiheessa kysymys muuttuu "Voiko se lähettää?" kysymykseen "Voidaanko sitä lähettää johdonmukaisesti?"
Tämä ero on tärkeä tuotannon suunnittelun kannalta. Geometria, joka voidaan valmistaa kerran tarkasti valvotuissa olosuhteissa, ei välttämättä sovellu vakaaseen toistuvaan tuotantoon, jos prosessiikkuna on liian kapea.
Ruostumaton teräs sisältää monia erilaisia metalliseosperheitä, mukaan lukien austeniittiset, martensiittiset, ferriittiset ja saostuskarkaisut. Niiden valukäyttäytyminen ei ole identtinen.
Valittu arvosana voi vaikuttaa:
Tästä syystä materiaalin valinnan tulisi tapahtua yhdessä valusuunnittelun kanssa eikä sen jälkeen, kun geometria on jo viimeistelty.
Esimerkiksi ruostumattoman teräksen laatu, joka valitaan ensisijaisesti korroosionkestävyyden vuoksi, voi vaatia erilaisia prosessinäkökohtia kuin korkeamman kovuuden tai mekaanisen lujuuden vuoksi valittu laatu.
Prosessista tulee erityisen hyödyllinen, kun yhteen metallikomponenttiin on sisällytettävä useita monimutkaisia ominaisuuksia.
Harkitse ruostumattomasta teräksestä valmistettua koteloa, joka sisältää kaarevia käytäviä, asennusulokkeita, ohuita ripoja ja epäsäännöllisen ulkoprofiilin. Koko muodon työstäminen kiinteästä kappaleesta voi tuottaa huomattavaa materiaalihukkaa ja vaatia useita koneistussuuntauksia.
Investointivalu voi muodostaa suuren osan perusgeometriasta ensin. Työstö voidaan sitten varata pinnoille, joissa vaaditaan tiukempia toleransseja, kierteitä, tiivistysalueita tai tarkkoja reikiä.
Tämä yhdistelmä on usein käytännöllisempi kuin odottaa, että joko valu tai koneistus suorittaa jokaisen toimenpiteen.
Investointivalulla voidaan saavuttaa suhteellisen yksityiskohtaisia pintoja, mutta kaikkia piirteitä ei välttämättä kannata jättää sellaisenaan.
Tyypillisiä jälkivalun työstöalueita ovat:
Tärkeintä on erottaa muodon monimutkaisuus ja mittatarkkuus.
Investointivalu soveltuu hyvin monimutkaisten muotojen muodostamiseen. CNC-työstö on tarkoituksenmukaisempi silloin, kun pinta vaatii erityisen tiukkoja mittatoleransseja tai hallittua pintakäsittelyä.
Pieni muutos CAD-malliin voi joskus muuttaa merkittävästi valukäyttäytymistä.
Hyödyllisiä suunnittelunäkökohtia ovat:
Äkilliset muutokset ohuista paksuihin osiin voivat aiheuttaa epätasaista jäähdytystä. Asteittaiset siirtymät voivat tarjota ennakoitavamman jähmettymiskuvion.
Sopivien säteiden lisääminen voi parantaa metallin virtausta ja vähentää paikallisia jännityspitoisuuksia.
Suuret erot leikkauspaksuuksissa voivat aiheuttaa erilaisia jäähdytysnopeuksia ja lisätä kutistumiseen liittyvien ongelmien mahdollisuutta.
Vaikka sijoitusvalu ei vaadi samoja muotin irrotusvetonäkökohtia kuin perinteinen painevalu, kokonaiskuvion ja vaipan suunnittelun on silti täytettävä valmistus- ja kuvionpoistovaatimukset.
Jälkivalutyöstöä vaativat pinnat tulee tunnistaa suunnittelun aikana eikä lisätä jälkikäteen.
Ulkoinen geometria on yleensä helpompi tarkastaa kuin sisäinen geometria. Kun komponentti sisältää sisäisiä käytäviä tai suljettuja onteloita, todennuksesta tulee entistä tärkeämpää.
Osasta riippuen tarkastus voi sisältää:
Röntgentutkimus on erityisen hyödyllinen silloin, kun sisäisiä vikoja ei voida tunnistaa ulkopuolelta. Se voi paljastaa tiettyjä huokoisuuden, kutistumisen tai sulkeumien muotoja leikkaamatta komponenttia.
Investointivalu on yleensä järkevää, kun komponentissa yhdistyvät monimutkainen geometria, suhteellisen pienet tai keskikokoiset mitat, vaikeasti työstettävät ominaisuudet ja tarve vähentää koottujen kappaleiden määrää.
Se voi olla vähemmän houkutteleva, kun:
Paras prosessi riippuu siksi pikemminkin koko komponentista kuin yhdestä houkuttelevasta ominaisuudesta.
Ennen kuin valitset ruostumattomasta teräksestä valmistetun valukappaleen, sinun on vastattava useisiin kysymyksiin:
Näihin kysymyksiin varhainen vastaaminen voi paljastaa mahdolliset valuongelmat ennen työkalujen ja tuotannon aloittamista.
Ruostumattomasta teräksestä valmistettu valu voi käsitellä monimutkaisia geometrioita ja ohutseinäisiä ominaisuuksia, mutta sen kapasiteetti ei ole rajoittamaton. Onnistuneet tulokset riippuvat seinämän paksuuden, geometrian, metalliseoksen valinnan, metallin lämpötilan, kuoren olosuhteiden, portin suunnittelun ja jähmettymiskäyttäytymisen välisestä suhteesta.
Vahvin sovellus ei ole vain monimutkaisen muotoinen osa. Se on komponentti, jossa monimutkainen geometria voidaan muotoilla tehokkaasti valun avulla, kun taas tarkkuuskriittiset alueet viimeistellään koneistuksen avulla ja varmistetaan asianmukaisella tarkastuksella.
Ruostumattomasta teräksestä valmistettujen valuosien osalta hyödyllisin lähestymistapa on siksi arvioida koko geometria sen sijaan, että keskitytään yhteen seinänpaksuuden vähimmäisarvoon. Hyvin suunniteltu valu toimii sulan ruostumattoman teräksen käyttäytymisen kanssa sen sijaan, että se pakottaisi prosessin toistamaan ominaisuuksia, joita on pohjimmiltaan vaikea täyttää tai jähmettää johdonmukaisesti.
-


